


Tubo senza saldatura Inconel 625 ASTM B444è un prodotto tubolare in lega di nichel-cromo-molibdeno-niobio indicato comeUNS N06625(W.Nr.2.4856), prodotto secondo ASTM B444 per tubi senza saldatura utilizzati nel trasporto di fluidi aerospaziali, condotti strutturali e sistemi periferici del motore. Combina una matrice di nichel minima al 58% con il 20–23% di cromo, l'8–10% di molibdeno e il 3,15–4,15% di niobio, offrendo resistenza alla vaiolatura del cloruro (PREN ~47,5), resistenza all'ossidazione fino a 980 gradi e resistenza alla trazione fino a 827 MPa in condizioni di lavorazione a freddo-. Questa guida copre la selezione del Grado 1 rispetto al Grado 2, la disponibilità dimensionale, i requisiti di ispezione NDT, le procedure di saldatura e gli elenchi di controllo di certificazione per aiutare gli ingegneri degli approvvigionamenti aerospaziali a prendere decisioni informate sull'approvvigionamento.

Richiedi preventivo per tubi aerospaziali ASTM B444 e pacchetto di rapporti NDT
Cos'è il tubo senza saldatura Inconel 625 ASTM B444?
ASTM B444è la specifica standard per tubi senza saldatura in lega di nichel-cromo-molibdeno-colombio (Ni-Cr-Mo-Cb), che copre UNS N06625 in due gradi.Inconel 625è il nome commerciale della Special Metals Corporation per questa lega; la designazione generica è UNS N06625. Il percorso di produzione senza soluzione di continuità (estrusione + cold pilger/trafilatura a freddo, senza cordone di saldatura longitudinale) è fondamentale per le applicazioni aerospaziali in cui l'integrità strutturale senza cordoni di saldatura-e una struttura uniforme dei grani sono obbligatori.
La lega è un grado solido-rinforzato con una soluzione - che non richiede trattamento termico di indurimento per precipitazione-. Viene fornito allo stato solubilizzato-ricotto (1093 gradi / 2000 gradi F) o lavorato a freddo-, pronto per la fabbricazione.L'Inconel è una lega di nichel?
Sì - con un contenuto di nichel maggiore o uguale al 58%, Inconel 625 è una vera superlega a base di nichel-. La sua forza deriva dalla matrice Ni-Cr-Mo-Nb e dalla precipitazione di carburo ai bordi del grano, non dalle fasi gamma-prime o gamma-double-prime. Ciò lo rende più semplice da fabbricare rispetto ai gradi-induriti per precipitazione come l'Inconel 718.
Inconel 625 ASTM B444: selezione Grado 1 vs Grado 2
ASTM B444 specifica due condizioni di consegna. La scelta tra Grado 1 e Grado 2 è la prima decisione che un ingegnere degli approvvigionamenti aerospaziali deve prendere, poiché influisce direttamente sulla valutazione della pressione, sulla formabilità e sul percorso di certificazione:
| Parametro | Grado 1 (Lavorato a freddo-) | Grado 2 (soluzione ricotta) |
|---|---|---|
| Condizione | Deformazione-indurita (ridotta-a freddo) | Soluzione ricotta a 1093 gradi, aria/acqua fredda |
| Resistenza alla trazione, min | 827 MPa (120 ksi) | 655 MPa (95 ksi) |
| Limite di snervamento (0,2%), min | 415 MPa (60 ksi) | 310 MPa (45 ksi) |
| Allungamento in 50 mm, min | 30% | 30% |
| Durezza (tipica) | 25–35 HRC | Inferiore o uguale a 20 HRC (~95 HRB) |
| Ideale per | Linee di trasporto di fluidi ad alta-pressione | Parti ad alta intensità di formatura, piegatura e saldatura- |
| Caso d'uso aerospaziale | Tubazioni idrauliche e del carburante del motore, condotti ad alta-pressione | Condizioni di scarico, canalizzazioni strutturali, staffe |
| Trattamento termico post-saldatura | Non richiesto | Non richiesto |
Regola di selezione:Se il tubo verrà piegato, svasato o saldato in modo esteso durante la fabbricazione, specificare il Grado 2 (ricotto) per la massima duttilità. Se il tubo viene utilizzato così com'è-per tratti diritti ad alta-pressione, specificare il Grado 1 (lavorato a freddo-per una maggiore resistenza e pressione nominale. Entrambi i gradi soddisfano in modo identico i requisiti di composizione chimica ASTM B444.
Ottieni la tabella di selezione del grado 1/grado 2 e il confronto dei prezzi
Composizione chimica Inconel 625 ASTM B444
ILComposizione chimica dell'Inconel 625secondo ASTM B444 è identico sia per il Grado 1 che per il Grado 2. La specifica controlla i livelli di impurità (P, S) su un valore inferiore o uguale allo 0,015% ciascuno per prevenire la brevità a caldo durante l'estrusione e la saldatura:
| Elemento | Gamma ASTM B444 (%) | Funzione metallurgica |
|---|---|---|
| Nichel (Ni) | Maggiore o uguale a 58,0 | matrice FCC; Immunità all'SCC |
| Cromo (Cr) | 20.0–23.0 | Passivo Cr&sub2;O&sub3; film; resistenza all'ossidazione fino a 980 gradi |
| Molibdeno (Mo) | 8.0–10.0 | Resistenza alla vaiolatura e alla corrosione interstiziale; potenziamento del PREN |
| Niobio+Ta (Nb+Ta) | 3.15–4.15 | Stabilizzazione del carburo MC; prevenzione della sensibilizzazione |
| Ferro (Fe) | Inferiore o uguale a 5,0 | Residuo controllato; stabilità di fase |
| Carbonio (C) | Inferiore o uguale a 0,10 | Basso contenuto di carbonio per la saldabilità |
| Manganese (Mn) | Inferiore o uguale a 0,50 | Disossidante; lavorabilità-a caldo |
| Silicio (Si) | Inferiore o uguale a 0,50 | Disossidante; limitato per prevenire l’infragilimento |
| Fosforo (P) | Inferiore o uguale a 0,015 | Impurità rigorosa; previene le screpolature a caldo |
| Zolfo (S) | Inferiore o uguale a 0,015 | Impurità rigorosa; previene la mancanza di calore |
| Alluminio (Al) | Inferiore o uguale a 0,40 | Aiuto all'ossidazione |
| Titanio (Ti) | Inferiore o uguale a 0,40 | Minore; assorbitore di carbonio |
Processo di produzione del tubo senza saldatura Inconel 625 per turbine a gas aerospaziali
Per la manutenzione delle turbine a gas aerospaziali, il tubo senza saldatura Inconel 625 segue un rigoroso flusso di lavoro di produzione di precisione in più-fasi con doppia fusione sotto vuoto per soddisfare i requisiti AMS e ASTM B444.
- VIM+VAR Doppia fusione sottovuoto e colata di lingottiLe materie prime di nichel, cromo, molibdeno e niobio di elevata purezza- vengono fuse mediante fusione per induzione sotto vuoto (VIM), quindi rifuse tramite rifusione ad arco sotto vuoto (VAR). Questo metodo a doppia-fusione riduce al minimo le impurità e le segregazioni del gas, offrendo una microstruttura uniforme fondamentale per il servizio ad alta-temperatura delle turbine a gas. La lega fusa si solidifica in lingotti densi.
- Preparazione della billettaI lingotti vengono sottoposti a forgiatura, pelatura superficiale, taglio con sega e foratura al centro. Tutti i difetti superficiali vengono completamente rimossi e le billette cave vengono lavorate con una tolleranza dimensionale precisa prima della formatura a caldo.
- Estrusione a caldoLe billette cave preriscaldate vengono estruse attraverso stampi di precisione per formare gusci di tubi senza saldatura. L'estrusione a caldo crea un flusso continuo di grani attorno alla circonferenza del tubo, eliminando la debolezza del cordone di saldatura necessaria per i circuiti delle turbine a gas ad alta-pressione.
- Pellegrinaggio a freddo e dimensionamentoIl cold pilgering multi-passaggio riduce il diametro esterno e lo spessore della parete alle dimensioni finali, ottenendo una tolleranza della parete ridotta. Questo passaggio affina la struttura del grano e aumenta la precisione dimensionale per i tubi di precisione aerospaziali.
- Soluzione controllata di ricottura e raddrizzamentoI tubi sono sottoposti a ricottura di solubilizzazione (trattamento termico di grado 1/grado 2 secondo ASTM B444) per alleviare lo stress di formazione e ottimizzare le prestazioni di scorrimento alle alte-temperature. Il raddrizzamento rotante controlla la rettilineità del tubo per soddisfare le specifiche aerospaziali.
- Ispezione NDT completa e finitura finaleOgni tubo viene sottoposto a test non-distruttivi al 100%: test a ultrasuoni, ispezione con correnti parassite e identificazione positiva del materiale PMI. Il decapaggio superficiale, la lucidatura e la verifica dimensionale vengono completati prima della certificazione del test del materiale e dell'imballaggio.


Tubo senza saldatura Inconel 625 ASTM B444 Disponibilità dimensionale e tolleranze aerospaziali
I tubi ASTM B444 sono prodotti secondo tolleranze dimensionali conformi a ASTM B829 (requisiti generali) e ASME B36.19M. Per le applicazioni aerospaziali, è possibile specificare tolleranze più strette in base al disegno dell'acquirente (ad esempio, WT ±10% rispetto allo standard ±12,5%). Le dimensioni comuni della produzione aerospaziale includono:
| Gamma OD | Intervallo di spessore della parete | Tipica applicazione aerospaziale |
|---|---|---|
| 6,35 mm (1/4") | 0,5–1,65 mm | Linee di strumentazione, tubi dei sensori |
| 12,7 mm (1/2") | 0,89–2,77 mm | Linee di trasporto fluidi idraulici |
| 19,05 mm (3/4") | 1,24–3,96 mm | Linee di alimentazione del carburante, condotti dell'aria di spurgo |
| 25,4 mm (1") | 1,65–5,54 mm | Linee di lubrificazione, circuiti di raffreddamento |
| 38,1–60,3 mm (1,5–2") | 2,77–8,74 mm | Condotti di raffreddamento periferici del motore |
| 76,2–168,3 mm (3–6") | 3,96–15,09 mm | Protezioni di scarico, condotti dell'invertitore di spinta |
Lunghezza:Lunghezze casuali 4–7 m; disponibili lunghezze fisse e tagli-su-taglia.Finitura finale:Taglio quadrato, sbavato o smussato per saldatura.Superficie:Il diametro esterno-trafilato a freddo può essere specificato su Ra Inferiore o uguale a 1,6 µm; elettrolucidato a Ra Inferiore o uguale a 0,4 µm per una pulizia di grado farmaceutico-ove richiesto.
Richiedi il pacchetto completo di report NDT e il campione MTC
Corrosione delle chiavette dei tubi aerospaziali Inconel 625 e prestazioni-alle alte temperature
Nel servizio aerospaziale, il tubo Inconel 625 deve resistere ai cicli termici, all'esposizione ai gas di combustione e agli ambienti contenenti cloruri-(sali antigelo, atmosfera marina). La tabella seguente valuta il rendimento con valutazioni a stelle:
| Ambiente | Valutazione | Note |
|---|---|---|
| Vaiolatura del cloruro (atmosfera marina) | ★★★★★ | CPT >90 gradi; immune all'ambiente |
| Cracking per tensocorrosione (Cl− + H&sub2;O) | ★★★★★ | Immune a tutte le temperature pratiche |
| Ossidazione (aria, continua) | ★★★★★ | Limite di scala 980 gradi; servizio strutturale sicuro Inferiore o uguale a 650 gradi |
| Gas di combustione (scarico del carburante degli aerei) | ★★★★☆ | Buono fino a 650 gradi; rischio di solforazione in caso di carburante-ad alto contenuto di zolfo |
| Fatica termica (ciclica 200-650 gradi) | ★★★★☆ | Eccellente; La matrice FCC resiste alla fessurazione |
| Compatibilità fluido idraulico/carburante | ★★★★★ | Inerte; nessuna degradazione negli oli MIL-PRF-7808/23699 |
Quando utilizzare il tubo Inconel 625 B444 nel settore aerospaziale:Linee del carburante e del fluido idraulico funzionanti a -da 50 gradi a 650 gradi; condotti dei gas di scarico dove coesistono ossidazione e cicli termici; componenti-esposti all'ambiente marino su aerei imbarcati su portaerei; tubi di raffreddamento periferici del motore all'interno dell'involucro esterno della sezione calda.
Quando NON utilizzare Inconel 625 nel settore aerospaziale:Le applicazioni di pale o dischi di turbine che richiedono una resistenza di carico-superiore a 650 gradi - utilizzano Inconel 718 (precipitazione-indurito, scorrimento-rottura classificato fino a 700 gradi) o Inconel 617 (soluzione solida-, classificato fino a 950 gradi). Per i componenti rotanti che richiedono una resistenza specifica ultra-elevata, le superleghe metallurgiche per lavorazione plastica o delle polveri-(Rene 95, U720Li) sono la scelta corretta.
Linee guida per la saldatura e la fabbricazione di tubi aerospaziali Inconel 625
Il tubo Inconel 625 ASTM B444 presenta un'eccellente saldabilità -nessun preriscaldamento, nessun trattamento termico post-saldatura e nessun ciclo di indurimento per precipitazione-richiesto. Si tratta di un vantaggio significativo rispetto all'Inconel 718 in termini di efficienza di fabbricazione. Linee guida chiave per la fabbricazione aerospaziale:
- Processo di saldatura:GTAW (TIG) è preferito per i giunti di tubi aerospaziali. Utilizzare DCEN pulsato con elettrodo di tungsteno toriato o lantanato al 2%. GMAW accettabile per giunti non-critici.
- Metallo d'apporto: ERNiCrMo-3(AWS A5.14) filo di apporto corrispondente, diametro 0,8–1,6 mm. Per giunti diversi dall'acciaio 316L o dall'acciaio al carbonio, ERNiCrMo-3 rimane il riempitivo sovralegato preferito.
- Nessun preriscaldamento:Non preriscaldare. La temperatura di interpass deve rimanere inferiore a 150 gradi. Utilizzare la verifica della termocoppia di contatto tra i passaggi.
- Preparazione congiunta:Scanalatura a V-di 60–70 gradi, faccia della radice di 1–2 mm, spazio alla radice di 2–3 mm per saldature su lato singolo-a penetrazione completa.
- Eliminazione:Mantenere lo spurgo dell'ID dell'argon puro (O&sub2;<0.03%) during root welding. Flow rate 5–10 L/min until root pass reaches 3 mm minimum thickness.
- Piegatura:Raggio minimo di piegatura a freddo 3×OD per Grado 2 (ricotto); 5×OD per Grado 1 (lavorato a freddo-) senza distensione intermedia.
- Lavorazione:L'incrudimento rapido-richiede utensili in metallo duro con spoglia affilata e positiva-, una bassa velocità superficiale (30–45 m/min) e un'abbondante lubrificazione per prevenire il grippaggio.
- Decapaggio e passivazione:Rimuovere la tinta del calore di saldatura con il 20–25% di HNO&sub3; + 3–5% HF a 40 gradi per 15–30 minuti; neutralizzare e risciacquare abbondantemente.
Per un listino prezzi completo, un elenco delle scorte o una scheda tecnica dell'Inconel 625 ASTM B444, contattateci oggi stesso. Prezzi diretti-di fabbrica, nessun margine di intermediazione, certificazione EN 10204 completa e spedizione in tutto il mondo.
Perché sceglierci come partner fornitore
Come specializzatoLega a base di nichelproduttore ed esportatore con una vasta esperienza nel settore e una comprovata esperienza di esportazione in oltre 40 paesi, la nostra capacità di fornitura di tubi senza saldatura Inconel 625 ASTM B444 include:
- Disponibilità in magazzino:Tubo senza saldatura Inconel 625 B444 in dimensioni aerospaziali standard pronto per la spedizione immediata dai nostri magazzini.
- Capacità NDT completa:Strutture interne per la spettrometria ET, UT, idrostatica, PMI e OES; ogni tubo spedito con un rapporto NDT completo secondo ASTM B444 / B829.
- Certificazione dei materiali:EN 10204 3.1 / 3.2 MTC con ispezione di terze parti-da parte di SGS, BV o TÜV disponibile su richiesta. Report sulla granulometria e sull'inclusione per programmi critici-aerospaziali.
- Elaborazione personalizzata:Taglio a lunghezza fissa, smussatura, piegatura a freddo, svasatura, elettrolucidatura e piegatura a U-per fasci di scambiatori di calore.
- Imballaggio per l'esportazione:Custodie in legno idonee alla navigazione con tappi terminali in plastica, carta VCI-inibitrice della ruggine ed essiccante; Spedizione FCL o LCL via mare, aerea o trasporto aereo-espresso in base all'urgenza del cliente.
- Supporto tecnico 24 ore su 24:I nostri ingegneri metallurgici forniscono indicazioni sulla selezione dei materiali, consulenza sul Grado 1 rispetto al Grado 2, specifiche della procedura di saldatura (WPS) e consulenza sui dati sulla corrosione- entro 24 ore dalla richiesta.

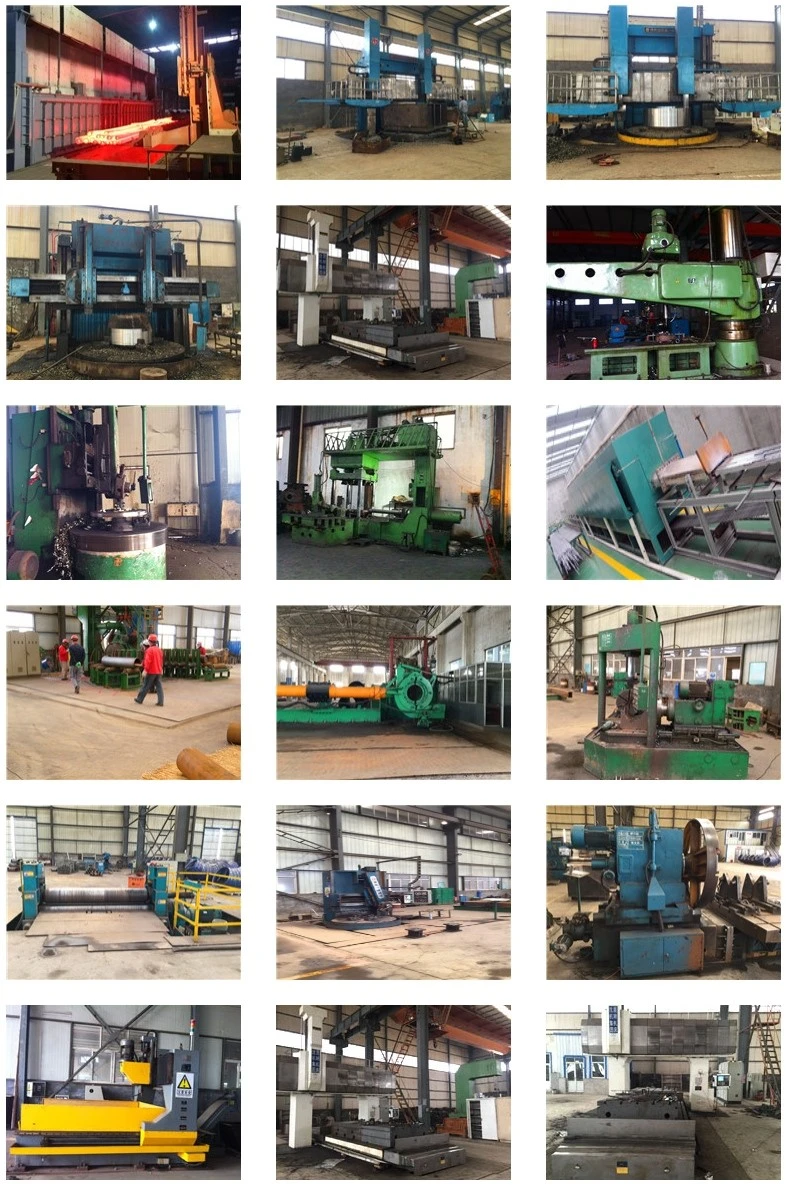
Attrezzature della linea di produzione e test dei prodotti

Domande frequenti:
D: Qual è la differenza tra ASTM B444 e ASTM B704/B705?
R: Coperture ASTM B444senza soluzione di continuitàtubi e tubi UNS N06625, fabbricati mediante estrusione e trafilatura a freddo-senza cordone di saldatura longitudinale. Coperture ASTM B704saldatotubo e ASTM B705 copre il tubo saldato. Per le applicazioni aerospaziali, il materiale senza saldatura (B444) è specificato quasi esclusivamente perché elimina i rischi di guasto legati ai- cordoni di saldatura-e fornisce una struttura dei grani e proprietà meccaniche uniformi in tutte le direzioni.
D: Quale temperatura può sopportare il tubo Inconel 625 B444 nel servizio aerospaziale?
R: Il tubo Inconel 625 B444 è classificato per il servizio strutturale continuo da -196 gradi a 650 gradi. Resiste all'ossidazione nell'aria fino a 980 gradi, ma la capacità di carico-e la resistenza allo scorrimento-alla rottura si degradano oltre i 650 gradi. Per il servizio strutturale superiore a questo limite, è opportuno prendere in considerazione l'Inconel 718 indurito per precipitazione-o l'Inconel 617 in soluzione solida.
D: Quale grado ASTM B444 devo specificare per le linee di carburante aerospaziali?
R: Per le linee di trasporto di carburante e fluidi idraulici aerospaziali,Grado 1 (lavorazione-a freddo)è tipicamente specificato perché fornisce una maggiore resistenza alla trazione (827 MPa min) e allo snervamento (415 MPa min), consentendo pareti più sottili e peso più leggero allo stesso valore di pressione. Se il tubo richiede una piegatura o una svasatura significativa durante l'installazione, il Grado 2 (ricotto) può essere preferito per la duttilità e la pressione nominale ricalcolata per il carico di snervamento inferiore.
D: Il tubo Inconel 625 B444 è saldabile senza trattamento termico post-saldatura?
R: Sì. Inconel 625 è una lega solida-rinforzata con una soluzione a basso contenuto di carbonio (inferiore o uguale allo 0,10%) e stabilizzazione con niobio (3,15–4,15%). Ciò previene la sensibilizzazione e la corrosione intergranulare dopo la saldatura. Non è richiesto alcun preriscaldamento né trattamento della soluzione post-saldatura. Utilizzare il metallo d'apporto ERNiCrMo-3 (AWS A5.14). La temperatura di interpass deve essere mantenuta al di sotto di 150 gradi.
D: Quali controlli non distruttivi sono obbligatori per i tubi di grado aerospaziale-B444?
R: I test a correnti parassite (ET) secondo ASTM E426 e i test a ultrasuoni (UT) secondo ASTM E213 sono obbligatori per le applicazioni aerospaziali. La spettrometria PMI (ASTM E1621) e OES (ASTM E3047) verificano la composizione chimica. Per i tubi di servizio a pressione-è richiesto il test idrostatico (ASTM E1003). Per i programmi critici potrebbero essere richiesti rapporti sulla dimensione dei grani (ASTM E112) e sulle inclusioni non metalliche (ASTM E45).
D: Come si confronta l'Inconel 625 con l'Inconel 718 per i tubi aerospaziali?
R: Inconel 625 è una soluzione solida-rinforzata (non è richiesto invecchiamento), che offre una resistenza alla corrosione superiore (contenuto di Mo più elevato, PREN 47.5) e una fabbricazione più semplice (nessun trattamento termico post-saldatura). L'Inconel 718 è indurito per precipitazione-e offre una maggiore resistenza alla trazione (1240+ MPa invecchiato contro 827 MPa a freddo-lavorato 625) e una migliore resistenza allo scorrimento-rottura sopra i 650 gradi. Per il trasporto e la canalizzazione di fluidi a una temperatura inferiore o uguale a 650 gradi, è preferibile Inconel 625. Per parti rotanti o portanti-superiori a 650 gradi, Inconel 718 è la scelta corretta. ILdifferenza tra Inconel e Incoloyè anche rilevante: Inconel 625 è una matrice a base di nichel- (maggiore o uguale al 58% di Ni), mentre i gradi Incoloy come 825 sono a base di ferro-con un contenuto di nichel inferiore.
D: Quali dimensioni e quantità minima richiesta sono disponibili per il tubo aerospaziale B444?
R: Le dimensioni aerospaziali standard vanno da 6,35 mm (1/4") a 168,3 mm (6") DE, con spessori di parete da 0,5 mm a 15 mm. Le lunghezze sono disponibili in lunghezze casuali (4–7 m) o fisse. Su ordinazione possono essere prodotti formati non-standard e tagli con tolleranze strette-. Contattaci con i tuoi requisiti dimensionali e la quantità del programma per un preventivo su misura.


